

中国:中文
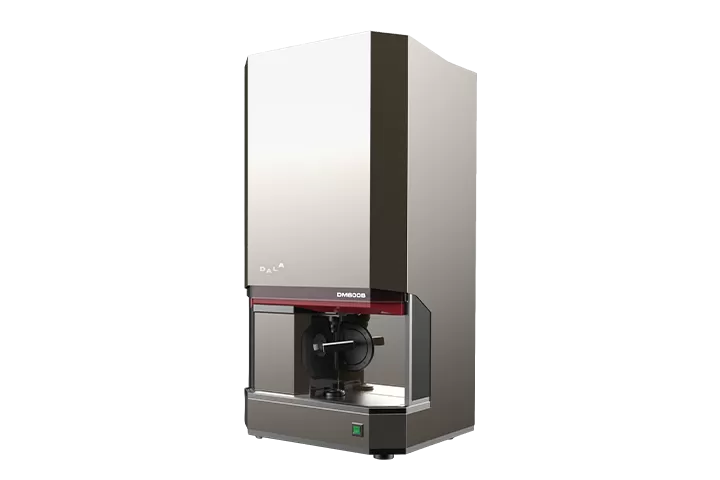
- 支持非接触式3D光学扫描与内孔三维重建
- 支持定径不对称性与偏心度尖端测量,利用高精度光学系统解算
- 支持孔偏角自动补偿功能,基于3D模型空间算法,有效降低模具放置倾斜带来的测量误差
- 支持一键快速测量,依靠自动调焦与自动镜头切换,单轴测量仅需8秒,四轴不对称性测量约24秒
- 支持可视化测量状态,通过图像窗口实时观察内孔表面情况(如破损、灰尘),并在数据区进行超差醒目提示
- 支持海量数据自动存储与导出,可自动存储20万份数据,并可打印专业测量报告
- 支持光源校准、系统校准及软件自助升级,确保设备长期稳定的高精度测量
- 支持USB3.0数据接口,兼容主流操作系统
软件系统操作简便。放置模具,一键点击,单轴测量仅需8s左右,4轴不对称性测量24s左右,高效快捷。测量人员无需任何专业基础亦可完成测量。
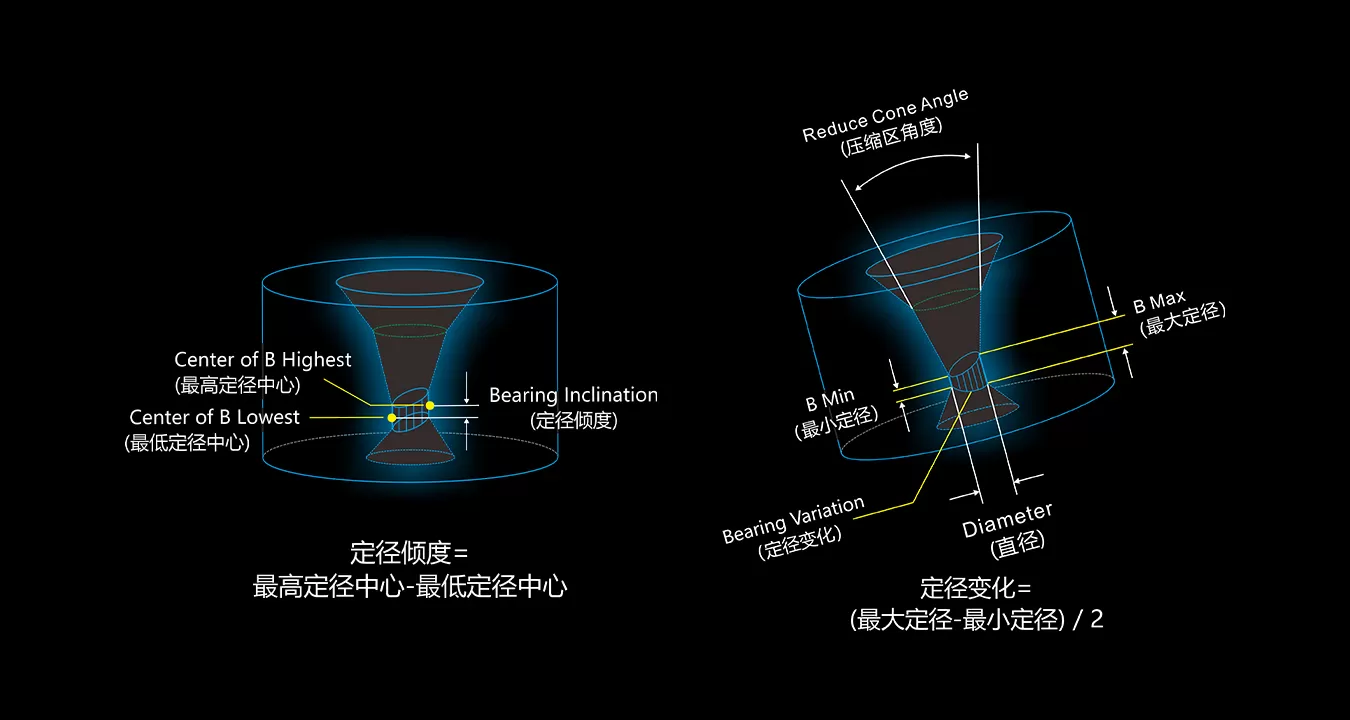
搭载高精度多轴测量结构,可每间隔45°采样一条轮廓截面,获取8个方向轮廓采样,能更全面检测模具内孔的情况,避免漏检。
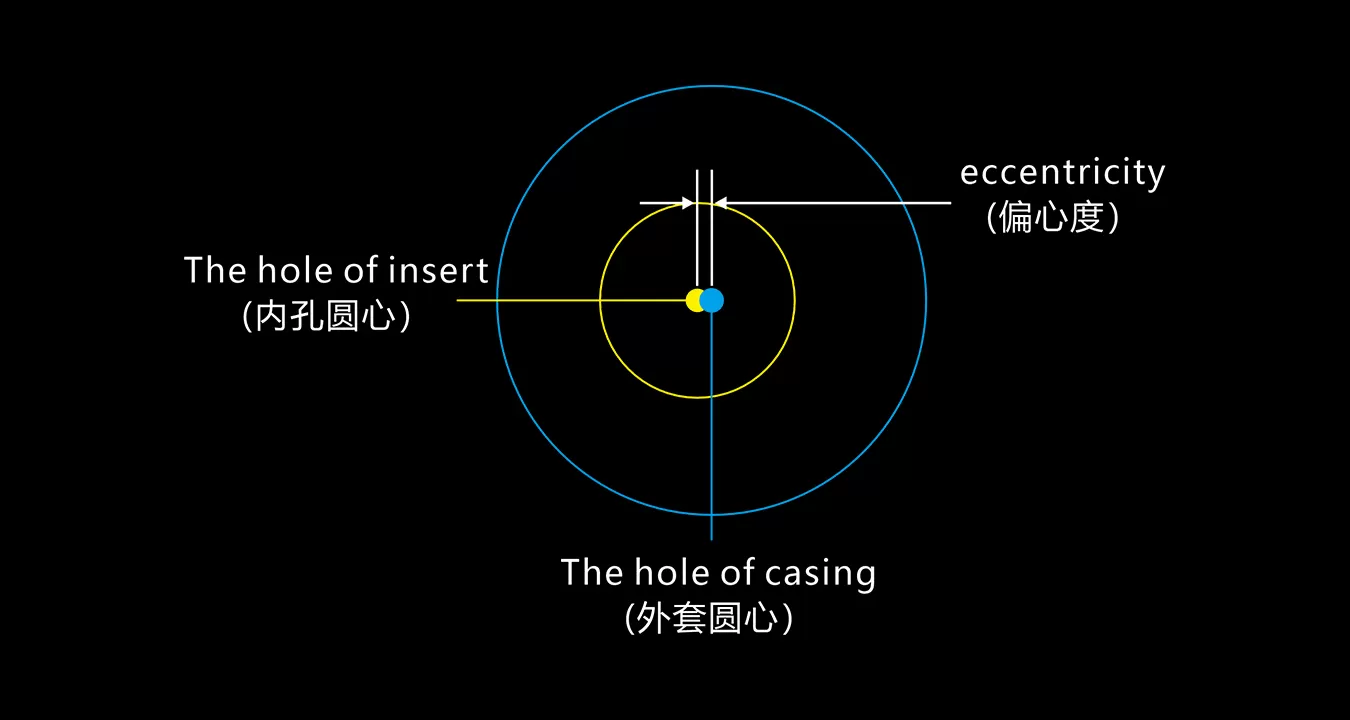
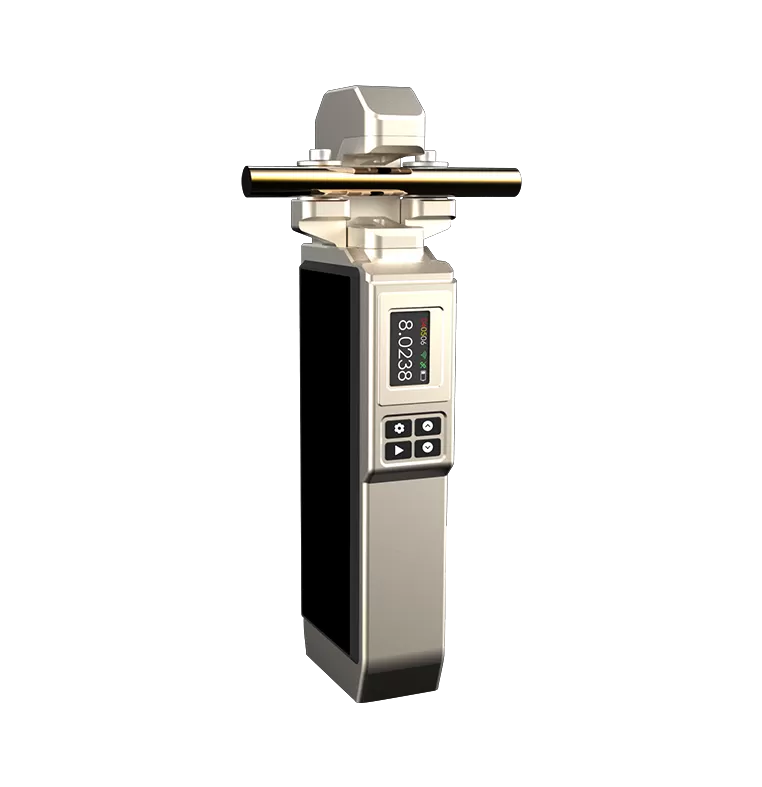
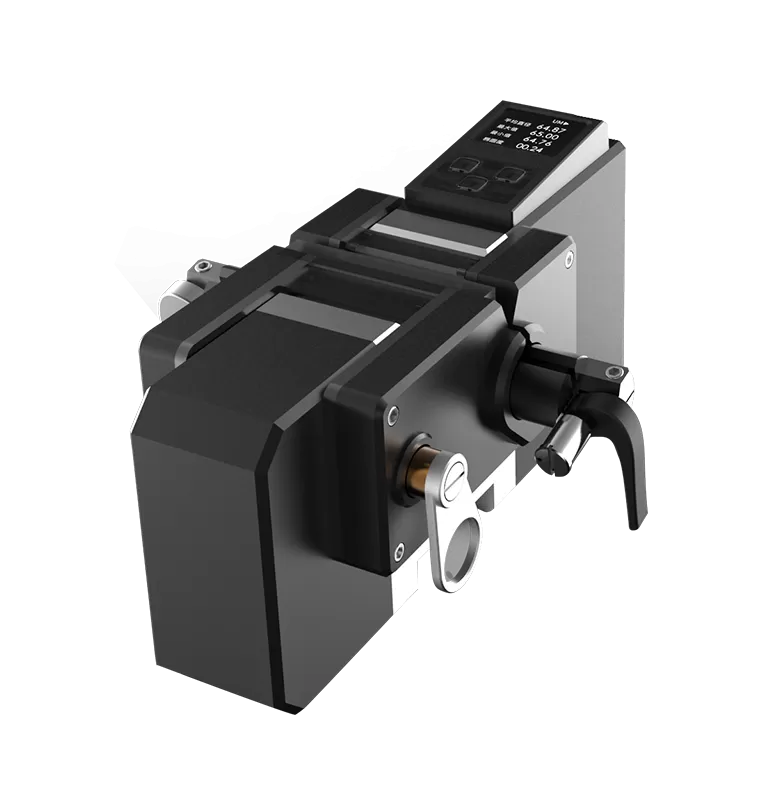
首次配备拉丝模具偏心度测量台,可同时测量模具各项数据和偏心度数据,测量精度可达到±1.5μm,多维度把控拉丝模具的质量。
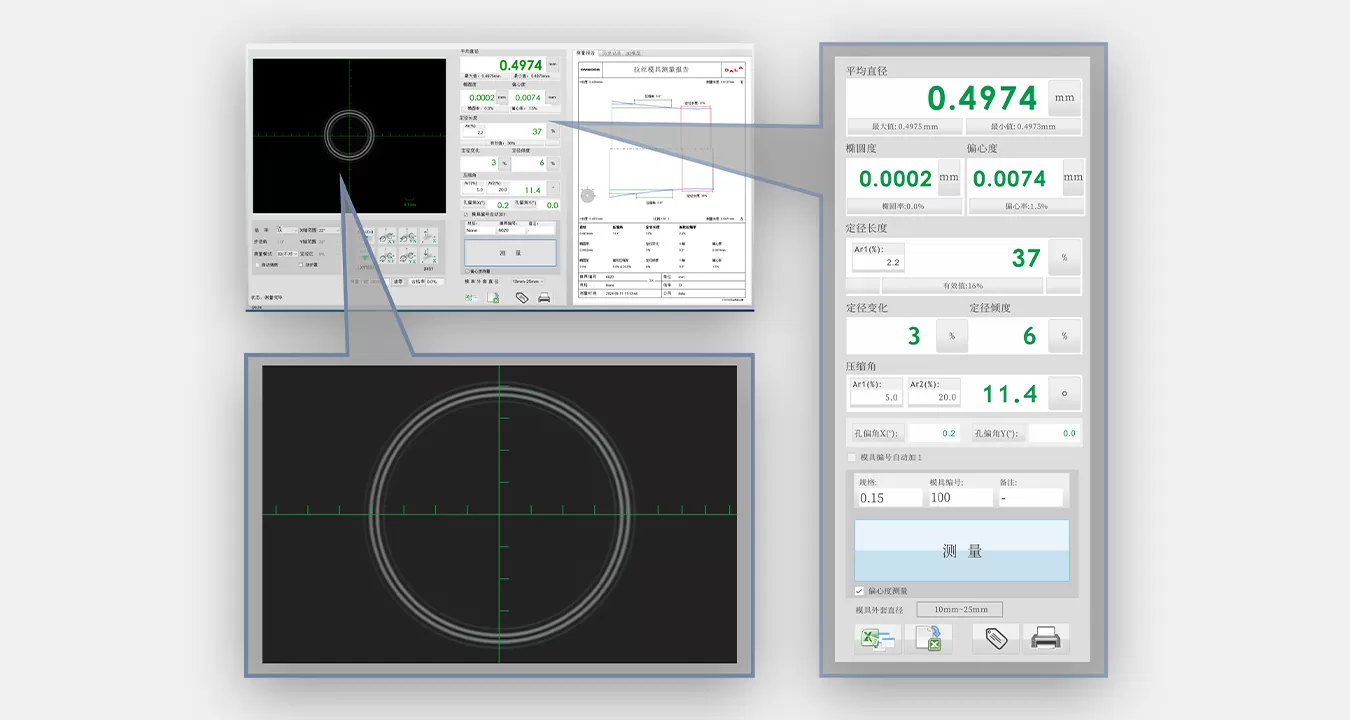
界面显示清晰、简洁,数据全面。用户 可通过图像窗口观察模具内孔表面情况(如破损、灰尘)。超大结果显示区域,方便操作人员远距离查看数据。
| 镜头倍率 | 2D测量范围 | 3D测量范围 | 直径/椭圆度精度1)2)3) | ||||
| 20X | 0.015-0.200 mm | 0.020-0.035 mm | ±0.0004 mm | ||||
| 10X | 0.035-0.450 mm | 0.035-0.110 mm | ±0.0006 mm | ||||
| 3X | 0.110-1.600 mm | 0.110-0.800 mm | ±0.0009 mm | ||||
| 1X | 0.350-5.000 mm | 0.400-4.500 mm | ±0.0012 mm | ||||
| 0.5X | 0.700-10.000 mm | 0.800-9.000 mm | ±0.0024 mm | ||||
| 镜头倍率 | 20X | 10X (0.030~0.035mm) |
10X (0.035~0.110mm) |
3X | 1X | 0.5X | |
| 定径长度重复精度 | ±5% | ±5% | ±2% | ±1% | |||
| 压缩角重复精度 | ±0.5° | ±0.5° | ±0.3° | ±0.2° | |||
| 定径不对称性 | 定径变化重复精度 | N/A | ±3-6% | ±2-4% | |||
| 定径倾度重复精度 | N/A | ±3-6% | ±2-4% | ||||
| 偏心度精度 | ±0.0015mm | ||||||
| 定径不对称性范围 | 0-50% | ||||||
| 定径长度测量范围(4) | 0-70% | ||||||
| 压缩角范围 | 0-32° | ||||||
| 模具最大外径 | 70 mm | ||||||
| 模具最大高度 | 32 mm | ||||||
| 模具最大重量 | 0.5kg | ||||||
| 测量报告打印 | 可打印模具轮廓图、直径、椭圆度、定径长度、压缩角等信息 | ||||||
| 测量结果存储 | 自动存储,自定义存储20000份数据。可导出为Excel或TXT格式 | ||||||
| 光源校准 | 有 | ||||||
| 系统校准 | 有 | ||||||
| 软件升级 | 有 | ||||||
| 电源接口 | 48 VDC ± 5%, Max. 72W | ||||||
| 数据接口 | USB3.0 | ||||||
| 操作环境 | 相对湿度 15~80%,温度 +15℃~+30℃,噪声 < 70dB | ||||||
| 存储条件 | 相对湿度 8~80%,温度 0℃~+50℃ | ||||||
| 尺寸 | 444D x 444W x 906H(mm) | ||||||
| 注: (1) 重复精度指标是在无明显空气对流和环境振动等干扰的情况下测得; (2) 精度数据在孔偏角为零时有效。DM600S可以自动补偿孔偏角带来的误差; (3) 精度数据在定径区长度小于70%时有效; (4) 定径长度(%) = (定径区深度(mm) / 定径区直径(mm)) * 100%。 |
|||||||
| 镜头倍率 | 2D测量范围 | 3D测量范围 | 直径/椭圆度精度1)2)3) | ||||
| 20X | 0.015-0.200 mm | 0.020-0.035 mm | ±0.0004 mm | ||||
| 10X | 0.035-0.450 mm | 0.035-0.110 mm | ±0.0006 mm | ||||
| 3X | 0.110-1.600 mm | 0.110-0.800 mm | ±0.0009 mm | ||||
| 1X | 0.350-5.000 mm | 0.400-4.500 mm | ±0.0012 mm | ||||
| 0.5X | 0.700-10.000 mm | 0.800-9.000 mm | ±0.0024 mm | ||||
| 镜头倍率 | 20X | 10X (0.030~0.035mm) |
10X (0.035~0.110mm) |
3X | 1X | 0.5X | |
| 定径长度精度 | ±5% | ±5% | ±2% | ±1% | |||
| 压缩角精度 | ±0.5° | ±0.5° | ±0.3° | ±0.2° | |||
| 定径长度测量范围(4) | 0-70% | ||||||
| 压缩角范围 | 0-32° | ||||||
| 模具最大外径 | 70 mm | ||||||
| 模具最大高度 | 32 mm | ||||||
| 模具最大重量 | 0.5kg | ||||||
| 测量报告打印 | 可打印模具轮廓图、直径、椭圆度、定径长度、压缩角等信息 | ||||||
| 测量结果存储 | 自动存储到ACCESS数据库,自定义存储20000份数据。可导出为Excel或TXT格式 | ||||||
| 光源校准 | 有 | ||||||
| 系统校准 | 有 | ||||||
| 软件升级 | 有 | ||||||
| 电源接口 | 48VDC ± 5%, Max. 72W | ||||||
| 数据接口 | USB3.0 | ||||||
| 操作系统 | Windows 10 / Win7 | ||||||
| 操作环境 | 相对湿度 15~80%,温度 +15℃~+30℃,噪声 < 70dB | ||||||
| 存储条件 | 相对湿度 8~80%,温度 0℃~+50℃ | ||||||
| 仪器重量 | 80kg | ||||||
| 尺寸 | 420D x 410W x 920H(mm) | ||||||
| 注: (1) 重复度一般优于精度的3-5倍; (2) 精度数据在孔偏角为零时有效。DM500S可以自动补偿孔偏角带来的误差; (3) 精度数据在定径区长度小于70%时有效; (4) 定径长度(%) = (定径区深度(mm) / 定径区直径(mm)) * 100%。 |
|||||||
| 镜头倍率 | 2D测量范围 | 3D测量范围 | 直径/椭圆度精度1)2)3) | |||
| 20X | 0.015-0.200 mm | 0.020-0.035 mm | ±0.0004 mm | |||
| 10X | 0.035-0.450 mm | 0.035-0.110 mm | ±0.0006 mm | |||
| 3X | 0.110-1.600 mm | 0.110-0.800 mm | ±0.0009 mm | |||
| 1X | 0.350-5.000 mm | 0.400-4.500 mm | ±0.0012 mm | |||
| 0.5X | 0.700-10.000 mm | 0.800-9.000 mm | ±0.0024 mm | |||
| 镜头倍率 | 20X | 10X | 3X | 1X | 0.5X | |
| 定径长度精度 | ±8% | ±5% | ||||
| 压缩角精度 | ±2° | ±1° | ||||
| 定径长度测量范围(4) | 0-70% | |||||
| 压缩角范围 | 0-32° | |||||
| 模具最大外径 | 70 mm | |||||
| 模具最大高度 | 32 mm | |||||
| 模具最大重量 | 0.5kg | |||||
| 测量报告打印 | 可打印模具轮廓图、直径、椭圆度、定径长度、压缩角等信息 | |||||
| 测量结果存储 | 自动存储,自定义存储20000份数据,可导出为Excel或TXT格式 | |||||
| 光源校准 | 有 | |||||
| 系统校准 | 有 | |||||
| 软件升级 | 有 | |||||
| 电源接口 | 48 VDC ±5%, Max. 72W | |||||
| 数据接口 | USB3.0(兼容USB2.0) | |||||
| 操作系统 | Windows 10 / Windows 7 | |||||
| 操作环境 | 相对湿度 15~80%,温度 +15℃~+30℃,噪声 < 70dB | |||||
| 存储条件 | 相对湿度 8~80%,温度 0℃~+50℃ | |||||
| 仪器重量 | 60kg | |||||
| 尺寸 | 420D × 340W × 920H(mm) | |||||
| 注: (1) 重复度一般优于精度的3-5倍; (2) 精度数据在孔偏角为零时有效。DM500S可以自动补偿孔偏角带来的误差; (3) 精度数据在定径区长度小于70%时有效; (4) 定径长度(%) = (定径区深度(mm) / 定径区直径(mm)) * 100%。 |
||||||
| 镜头倍率 | 2D测量范围 | 3D测量范围 | 直径/椭圆度精度1)2)3) | |||||
| 20X | 0.015-0.200 mm | 0.020-0.035 mm | ±0.0004 mm | |||||
| 10X | 0.035-0.450 mm | 0.035-0.130 mm | ±0.0006 mm | |||||
| 3X | 0.110-1.500 mm | 0.110-1.000 mm | ±0.0009 mm | |||||
| 1X | 0.350-4.500 mm | 0.400-4.000 mm | ±0.0012 mm | |||||
| 0.5X | 0.700-9.000 mm | 0.800-8.500 mm | ±0.0024 mm | |||||
| 0.25X | 1.000-20.00 mm | 2.000-20.00 mm | ±0.0050 mm | |||||
| 0.1X | 4.000-45.00 mm | 4.000-45.00 mm | ±0.0100 mm | |||||
| 镜头倍率 | 20X | 10X | 3X | 1X | 0.5X | 0.25X | 0.1X | |
| 定径长度精度 | ±8% | ±5% | ±4% | |||||
| 压缩角精度 | ±2° | ±1° | ±0.5° | |||||
| 定径长度测量范围(4) | 0-70% | 0-100% | ||||||
| 压缩角范围 | 0-32° | 0-32° | ||||||
| 模具最大外径 | 70 mm | 160mm | ||||||
| 模具最大高度 | 32 mm | 75mm | ||||||
| 模具最大重量 | 0.5kg | 10kg | ||||||
| 测量报告打印 | 可打印模具轮廓图、直径、椭圆度、定径长度、压缩角等信息 | |||||||
| 测量结果存储 | 自动存储,自定义存储20000份数据,可导出为Excel或TXT格式 | |||||||
| 光源校准 | 有 | |||||||
| 系统校准 | 有 | |||||||
| 软件升级 | 有 | |||||||
| 电源接口 | 48 VDC ±5%, Max. 72W | |||||||
| 数据接口 | USB3.0(兼容USB2.0) | |||||||
| 操作系统 | Windows 10 / Windows 7 | |||||||
| 操作环境 | 相对湿度 15~80%,温度 +15℃~+30℃,噪声 < 70dB | |||||||
| 存储条件 | 相对湿度 8~80%,温度 0℃~+50℃ | |||||||
| 仪器重量 | 60kg | |||||||
| 尺寸 | 420D × 340W × 920H(mm) | |||||||
| 注: (1) 重复度一般优于精度的3-5倍; (2) 精度数据在孔偏角为零时有效。DM500S可以自动补偿孔偏角带来的误差; (3) 精度数据在定径区长度小于70%时有效; (4) 定径长度(%) = (定径区深度(mm) / 定径区直径(mm)) * 100%; (5)0.25X、0.1X仅适用于DM300。 |
||||||||
关于3D模具轮廓测量仪(DM系列)的常见疑问解答
|
镜头倍率 |
2D测量范围 (mm) |
3D测量范围 (mm) |
|
20X |
0.015-0.200 |
0.020-0.035 |
|
10X |
0.035 - 0.450 |
0.035 - 0.110 |
|
3X |
0.110 - 1.50 |
0.110 - 1.000 |
|
1X |
0.350 - 5.00 |
0.400 - 4.000 |
|
0.5X |
0.700 - 9.00 |
0.800 -8.500 |
|
0.25X |
1.00-20.00 |
2.00-20.00 |
|
0.1X |
4.00-45.00 |
4.00-45.00 |
1、切换到比当前镜头更低倍率的镜头(比如当前镜头是10X,就切换到3X);
2、移动模具安放台,在软件图像显示区域寻找亮斑,找到亮斑后,将亮斑移动到软件图像显示区域的中央,调节Z轴,使得亮斑的双环变得清晰;
3、这时切换到回原来倍率的镜头,移动模具安放台,进一步把亮斑移动到软件图像显示区域的中央,调节Z轴至双环清晰即可。(若切换回原镜头倍率,得到清晰双环,则可不用调整Z轴)
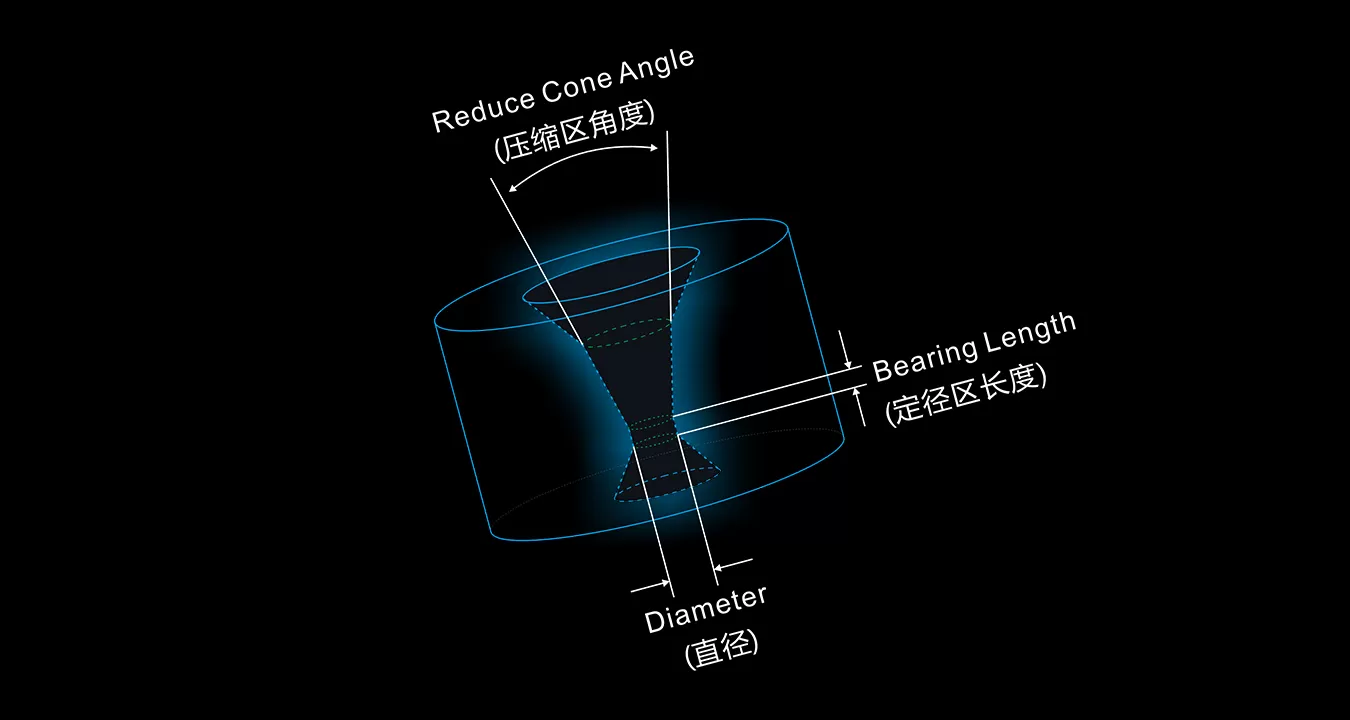
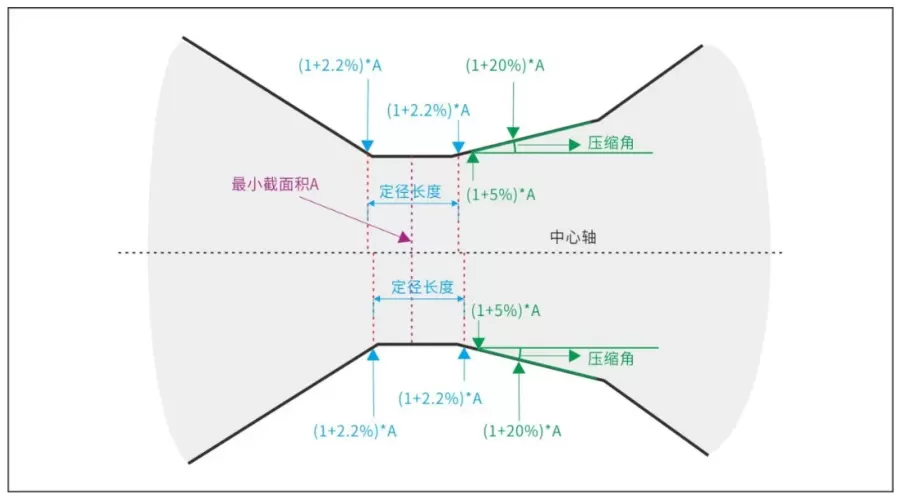
Ar(%)为计算定径带长度必须的输入参数;Ar1(%),Ar2(%)为计算压缩角必须的输入参数,在软件测量界面上的位置如下图所示:
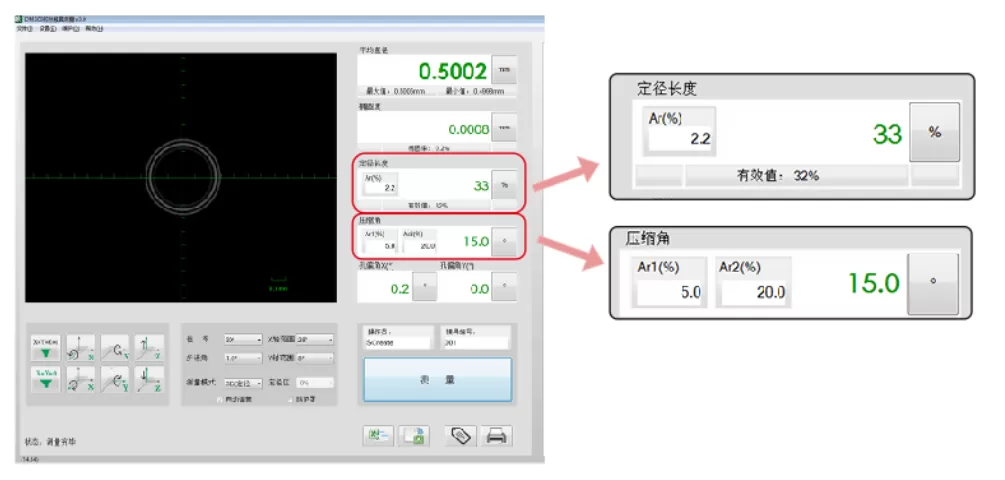
上图中Ar(%)设置为2.2,代表定径长度是根据模具孔截面积为(1+2.2%)*A(模具最小截面积)的位置计算所得,即在模具最小截面积A处(下图紫色虚线),面积增加2.2%,得到两个位置,如图中蓝色箭头所示,此时测量的定径长度为33%;
Ar1(%),Ar2(%)分别设置为5.0,20.0,代表压缩角是根据模具孔截面积为(1+5.0%)*A的位置和(1+20.0%)*A的位置计算所得,即在模具最小截面积A处(下图紫色虚线),面积分别增加5%和20%,得到两个位置(下图绿色箭头处),此时测量计算出的压缩角为15°。
注:上述模具孔截面积是根据模具中心轴对应的半径来计算的,所以可以得到两个定径长度值和两个压缩角度值。
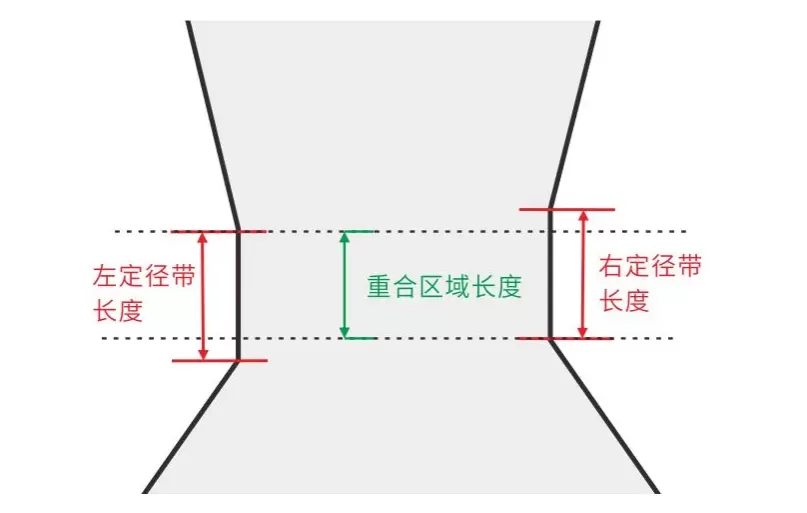
定径带长度有效值是通过以下公式计算所得:定径带长度有效值 = (左右定径带的重合区域 + (左定径带长度+右定径带长度) / 2) / 2。可最大程度代表拉丝模具实际有效的定径带长度。
与3D模具轮廓测量仪(DM系列)搭配使用,构建完整测量解决方案