

中国:中文
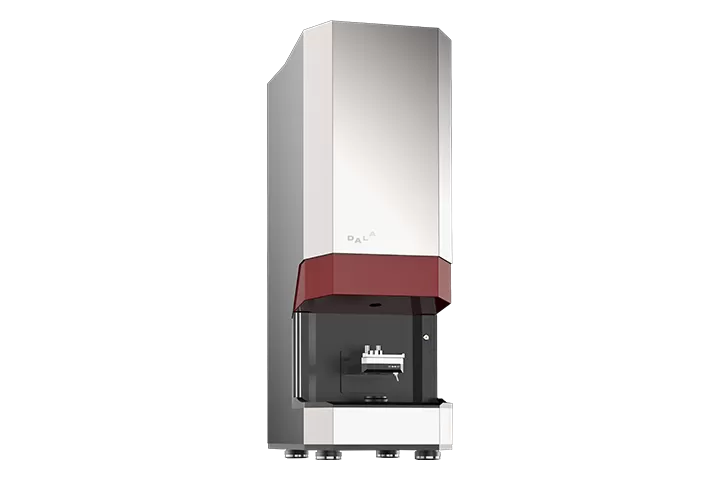
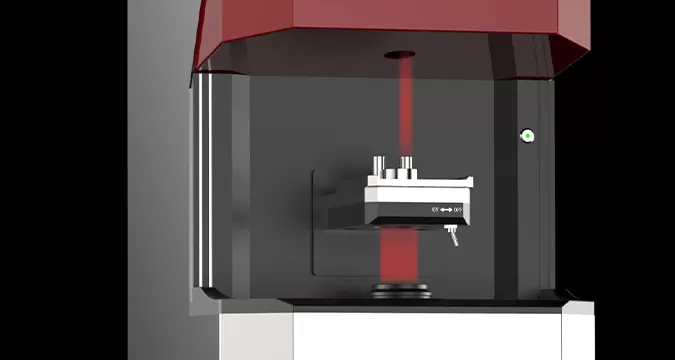
采用USB 3.0高速数据传输通道、高效的软件算法和大工作区域光学系统,实现内孔直径、椭圆度的实时测量。操作过程中,用户无需点击鼠标,无需等待。测量无调焦过程,放置模具后,即可直接读数,获取精确结果。
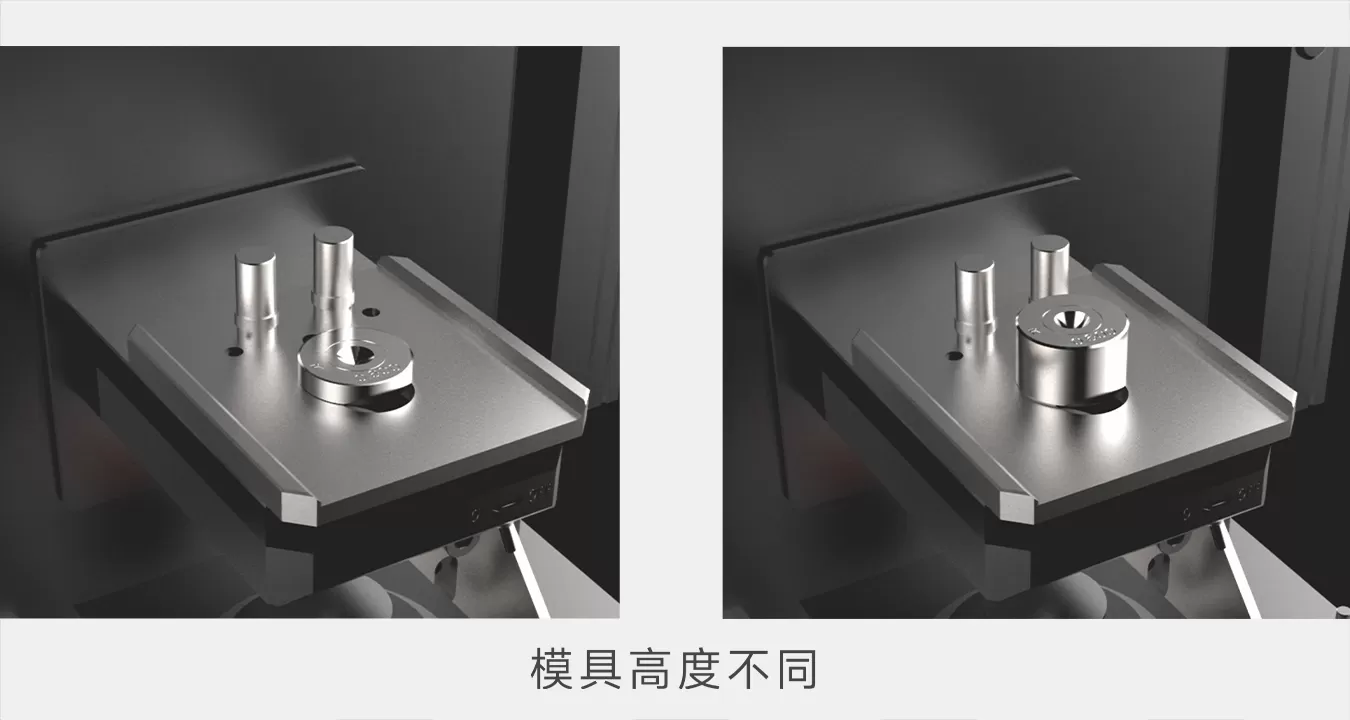
独创的光学系统保证了被测物边缘成像清晰锐利,再配合专用的软件算法,即使翻转模具、旋转模具、反复放置模具,测量结果始终精准如一。且得益于光学系统的纵向超大工作范围,和软件系统的空间补偿算法,模具定径区位于不同的高度面上,也可精准测量。测量结果不受模具高度和模具外套大小影响。
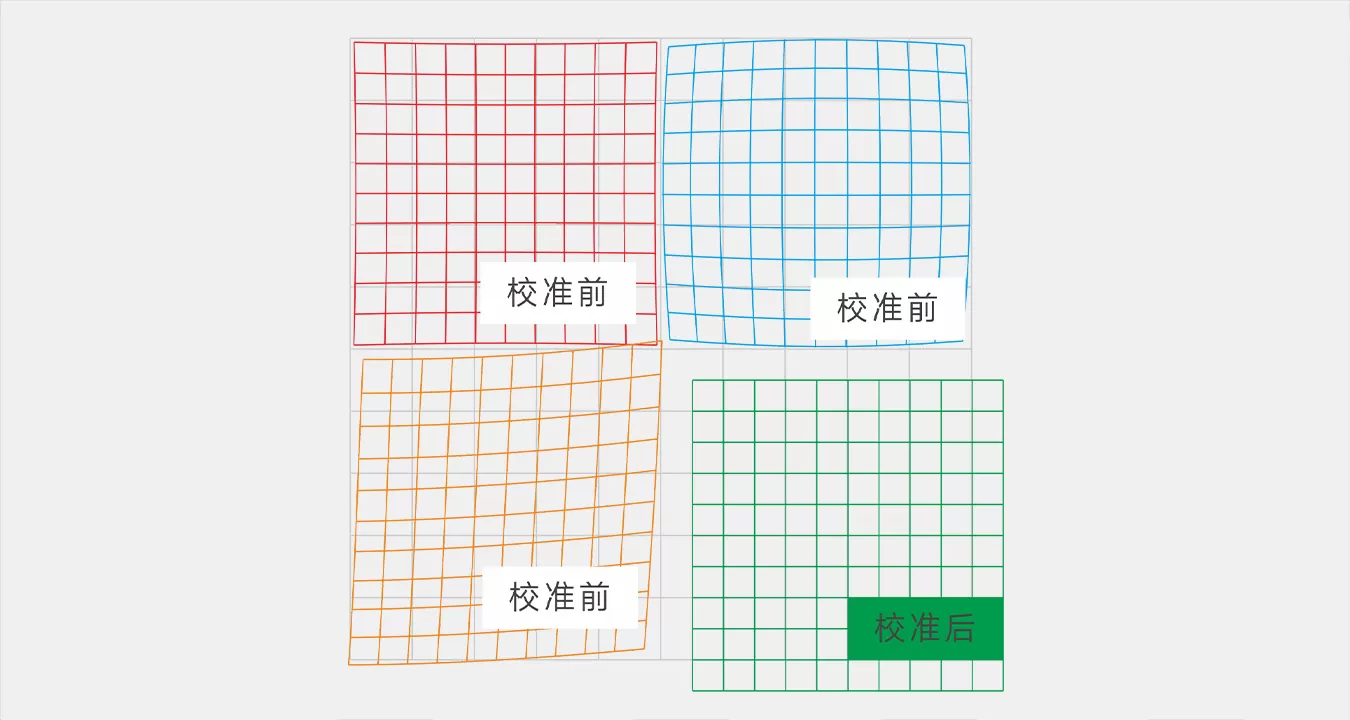
普通的光学系统镜头畸变大,模具放置在测量区域内的不同位置,测量结果亦会出现不同。DM100采用的每一支镜头都经过精确校准,模具在屏幕中的任意位置,测量结果都满足精度指标。
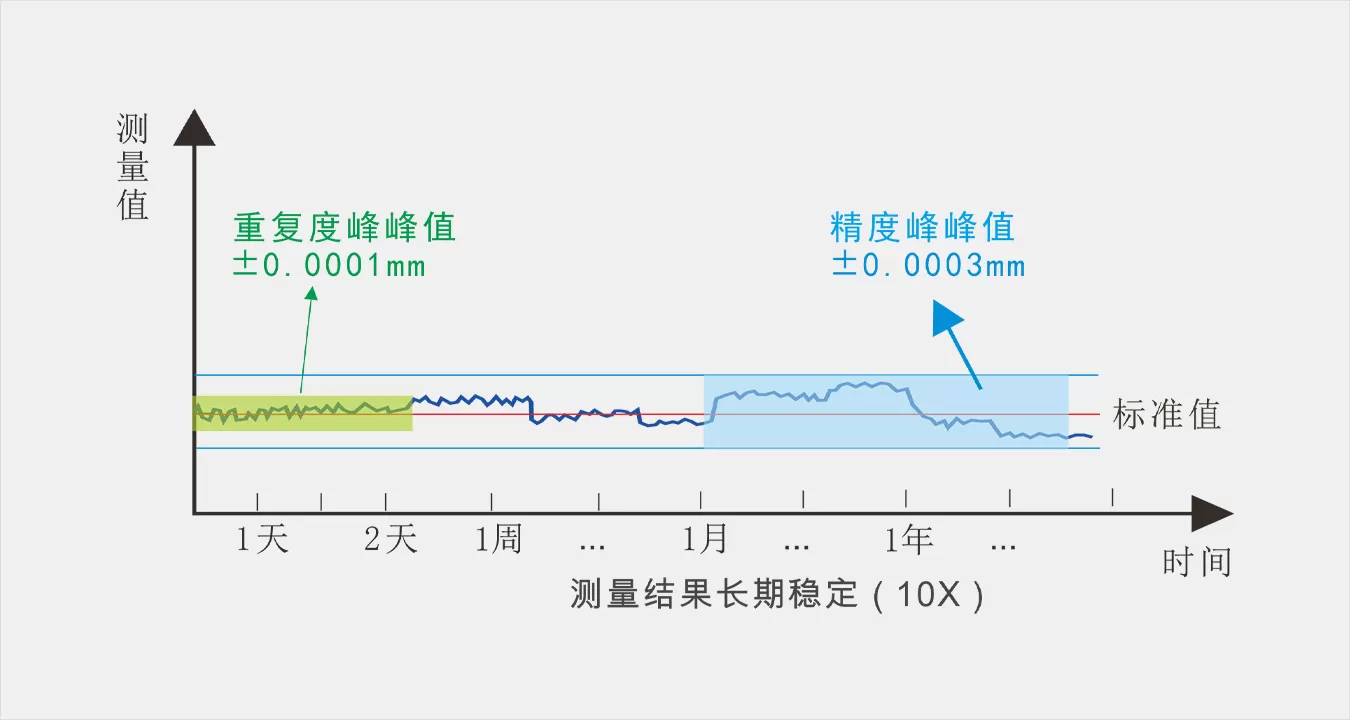
每一台设备内部都采用多重加固装置,且固定件经过特殊工艺处理加强硬度,使光学系统结构长期稳定,保证了测量精度。
| 内容 | 参数 | ||||||
| 镜头倍率/测量范围/精度(1) | 10X | 0.035-0.450 mm | ±0.0006 mm | ||||
| 3X | 0.110-1.500 mm | ±0.0009 mm | |||||
| 1X | 0.350-4.500 mm | ±0.0012 mm | |||||
| 0.5X | 0.700-9.000 mm | ±0.0024 mm | |||||
| 0.25X | 1.000-20.00 mm | ±0.0050 mm | |||||
| 0.1X | 4.000-45.00 mm | ±0.0100 mm | |||||
| 镜头倍率 | 20X | 10X | 3X | 1X | 0.5X | 0.25X(2) | 0.1X(2) |
| 模具最大外径 | 70 mm | 160 mm | |||||
| 模具最大高度 | 32 mm | 75 mm | |||||
| 模具最大重量 | 0.5kg | 10kg | |||||
| 测量报告打印 | 可打印模具内孔直径、椭圆度等信息 | ||||||
| 测量结果存储 | 自动存储到Access数据库,自定义存储20000份数据。可导出为Excel或TXT格式 | ||||||
| 光源校准 | 有 | ||||||
| 软件升级 | 有 | ||||||
| 电源接口 | 24 VDC ± 5%, Max. 36W | ||||||
| 数据接口 | USB3.0 (兼容USB2.0) | ||||||
| 操作系统 | Windows 10 / Windows 7 | ||||||
| 操作环境 | 相对湿度 15~80%,温度 +15℃~+30℃,噪声 < 70dB | ||||||
| 存储条件 | 相对湿度 8~80%,温度 0℃~+50℃ | ||||||
| 仪器重量 | 30kg | ||||||
| 尺寸 | 300D x 270W x 735H(mm) | ||||||
| 注: (1)重复度一般优于精度的3-5倍; (2)0.25X、0.1X只适用于DM100。 |
|||||||
关于2D模具孔径测量仪(DM系列)的常见疑问解答
|
镜头倍率 |
2D测量范围 (mm) |
3D测量范围 (mm) |
|
20X |
0.015-0.200 |
0.020-0.035 |
|
10X |
0.035 - 0.450 |
0.035 - 0.110 |
|
3X |
0.110 - 1.50 |
0.110 - 1.000 |
|
1X |
0.350 - 5.00 |
0.400 - 4.000 |
|
0.5X |
0.700 - 9.00 |
0.800 -8.500 |
|
0.25X |
1.00-20.00 |
2.00-20.00 |
|
0.1X |
4.00-45.00 |
4.00-45.00 |
1、切换到比当前镜头更低倍率的镜头(比如当前镜头是10X,就切换到3X);
2、移动模具安放台,在软件图像显示区域寻找亮斑,找到亮斑后,将亮斑移动到软件图像显示区域的中央,调节Z轴,使得亮斑的双环变得清晰;
3、这时切换到回原来倍率的镜头,移动模具安放台,进一步把亮斑移动到软件图像显示区域的中央,调节Z轴至双环清晰即可。(若切换回原镜头倍率,得到清晰双环,则可不用调整Z轴)
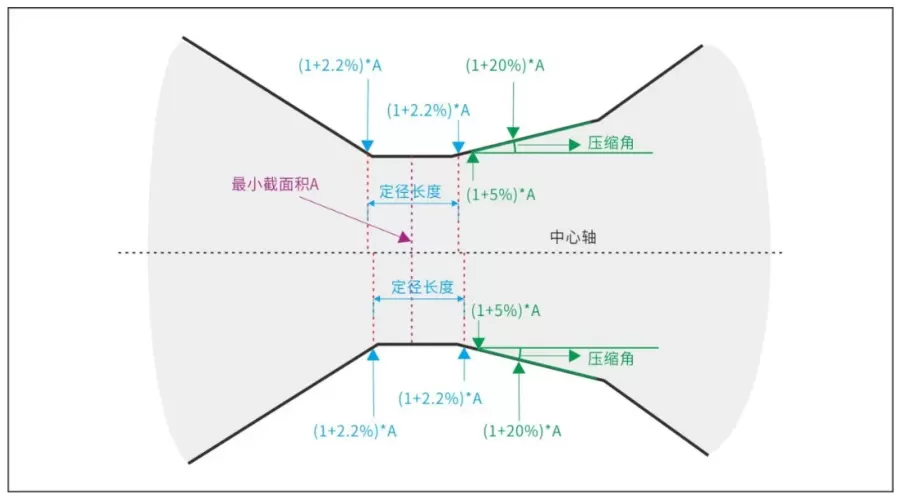
Ar(%)为计算定径带长度必须的输入参数;Ar1(%),Ar2(%)为计算压缩角必须的输入参数,在软件测量界面上的位置如下图所示:
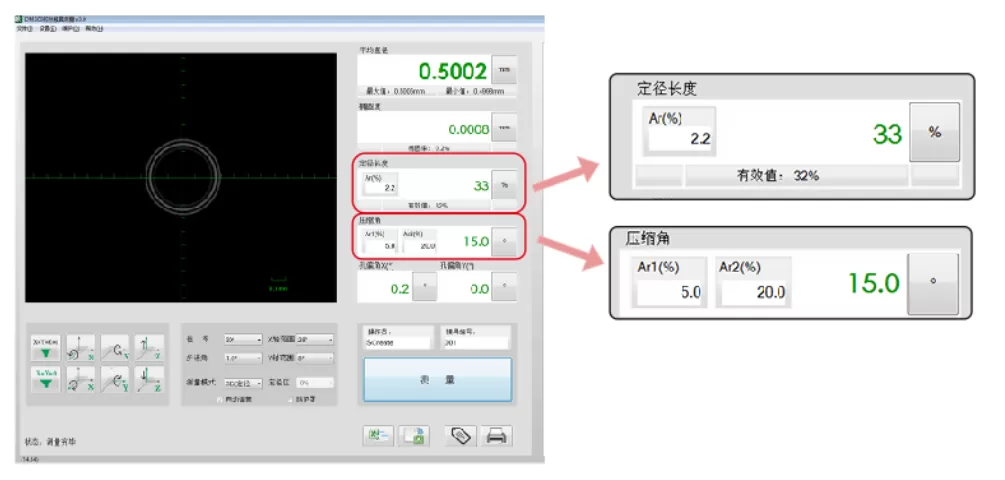
上图中Ar(%)设置为2.2,代表定径长度是根据模具孔截面积为(1+2.2%)*A(模具最小截面积)的位置计算所得,即在模具最小截面积A处(下图紫色虚线),面积增加2.2%,得到两个位置,如图中蓝色箭头所示,此时测量的定径长度为33%;
Ar1(%),Ar2(%)分别设置为5.0,20.0,代表压缩角是根据模具孔截面积为(1+5.0%)*A的位置和(1+20.0%)*A的位置计算所得,即在模具最小截面积A处(下图紫色虚线),面积分别增加5%和20%,得到两个位置(下图绿色箭头处),此时测量计算出的压缩角为15°。
注:上述模具孔截面积是根据模具中心轴对应的半径来计算的,所以可以得到两个定径长度值和两个压缩角度值。
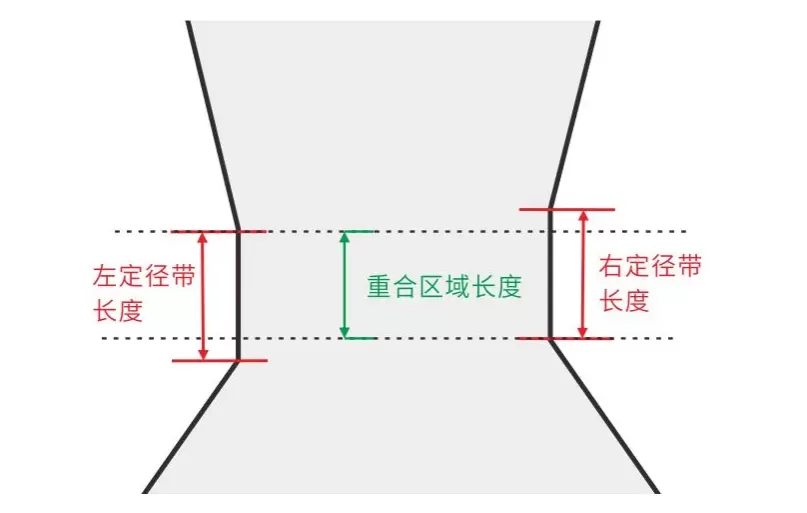
定径带长度有效值是通过以下公式计算所得:定径带长度有效值 = (左右定径带的重合区域 + (左定径带长度+右定径带长度) / 2) / 2。可最大程度代表拉丝模具实际有效的定径带长度。
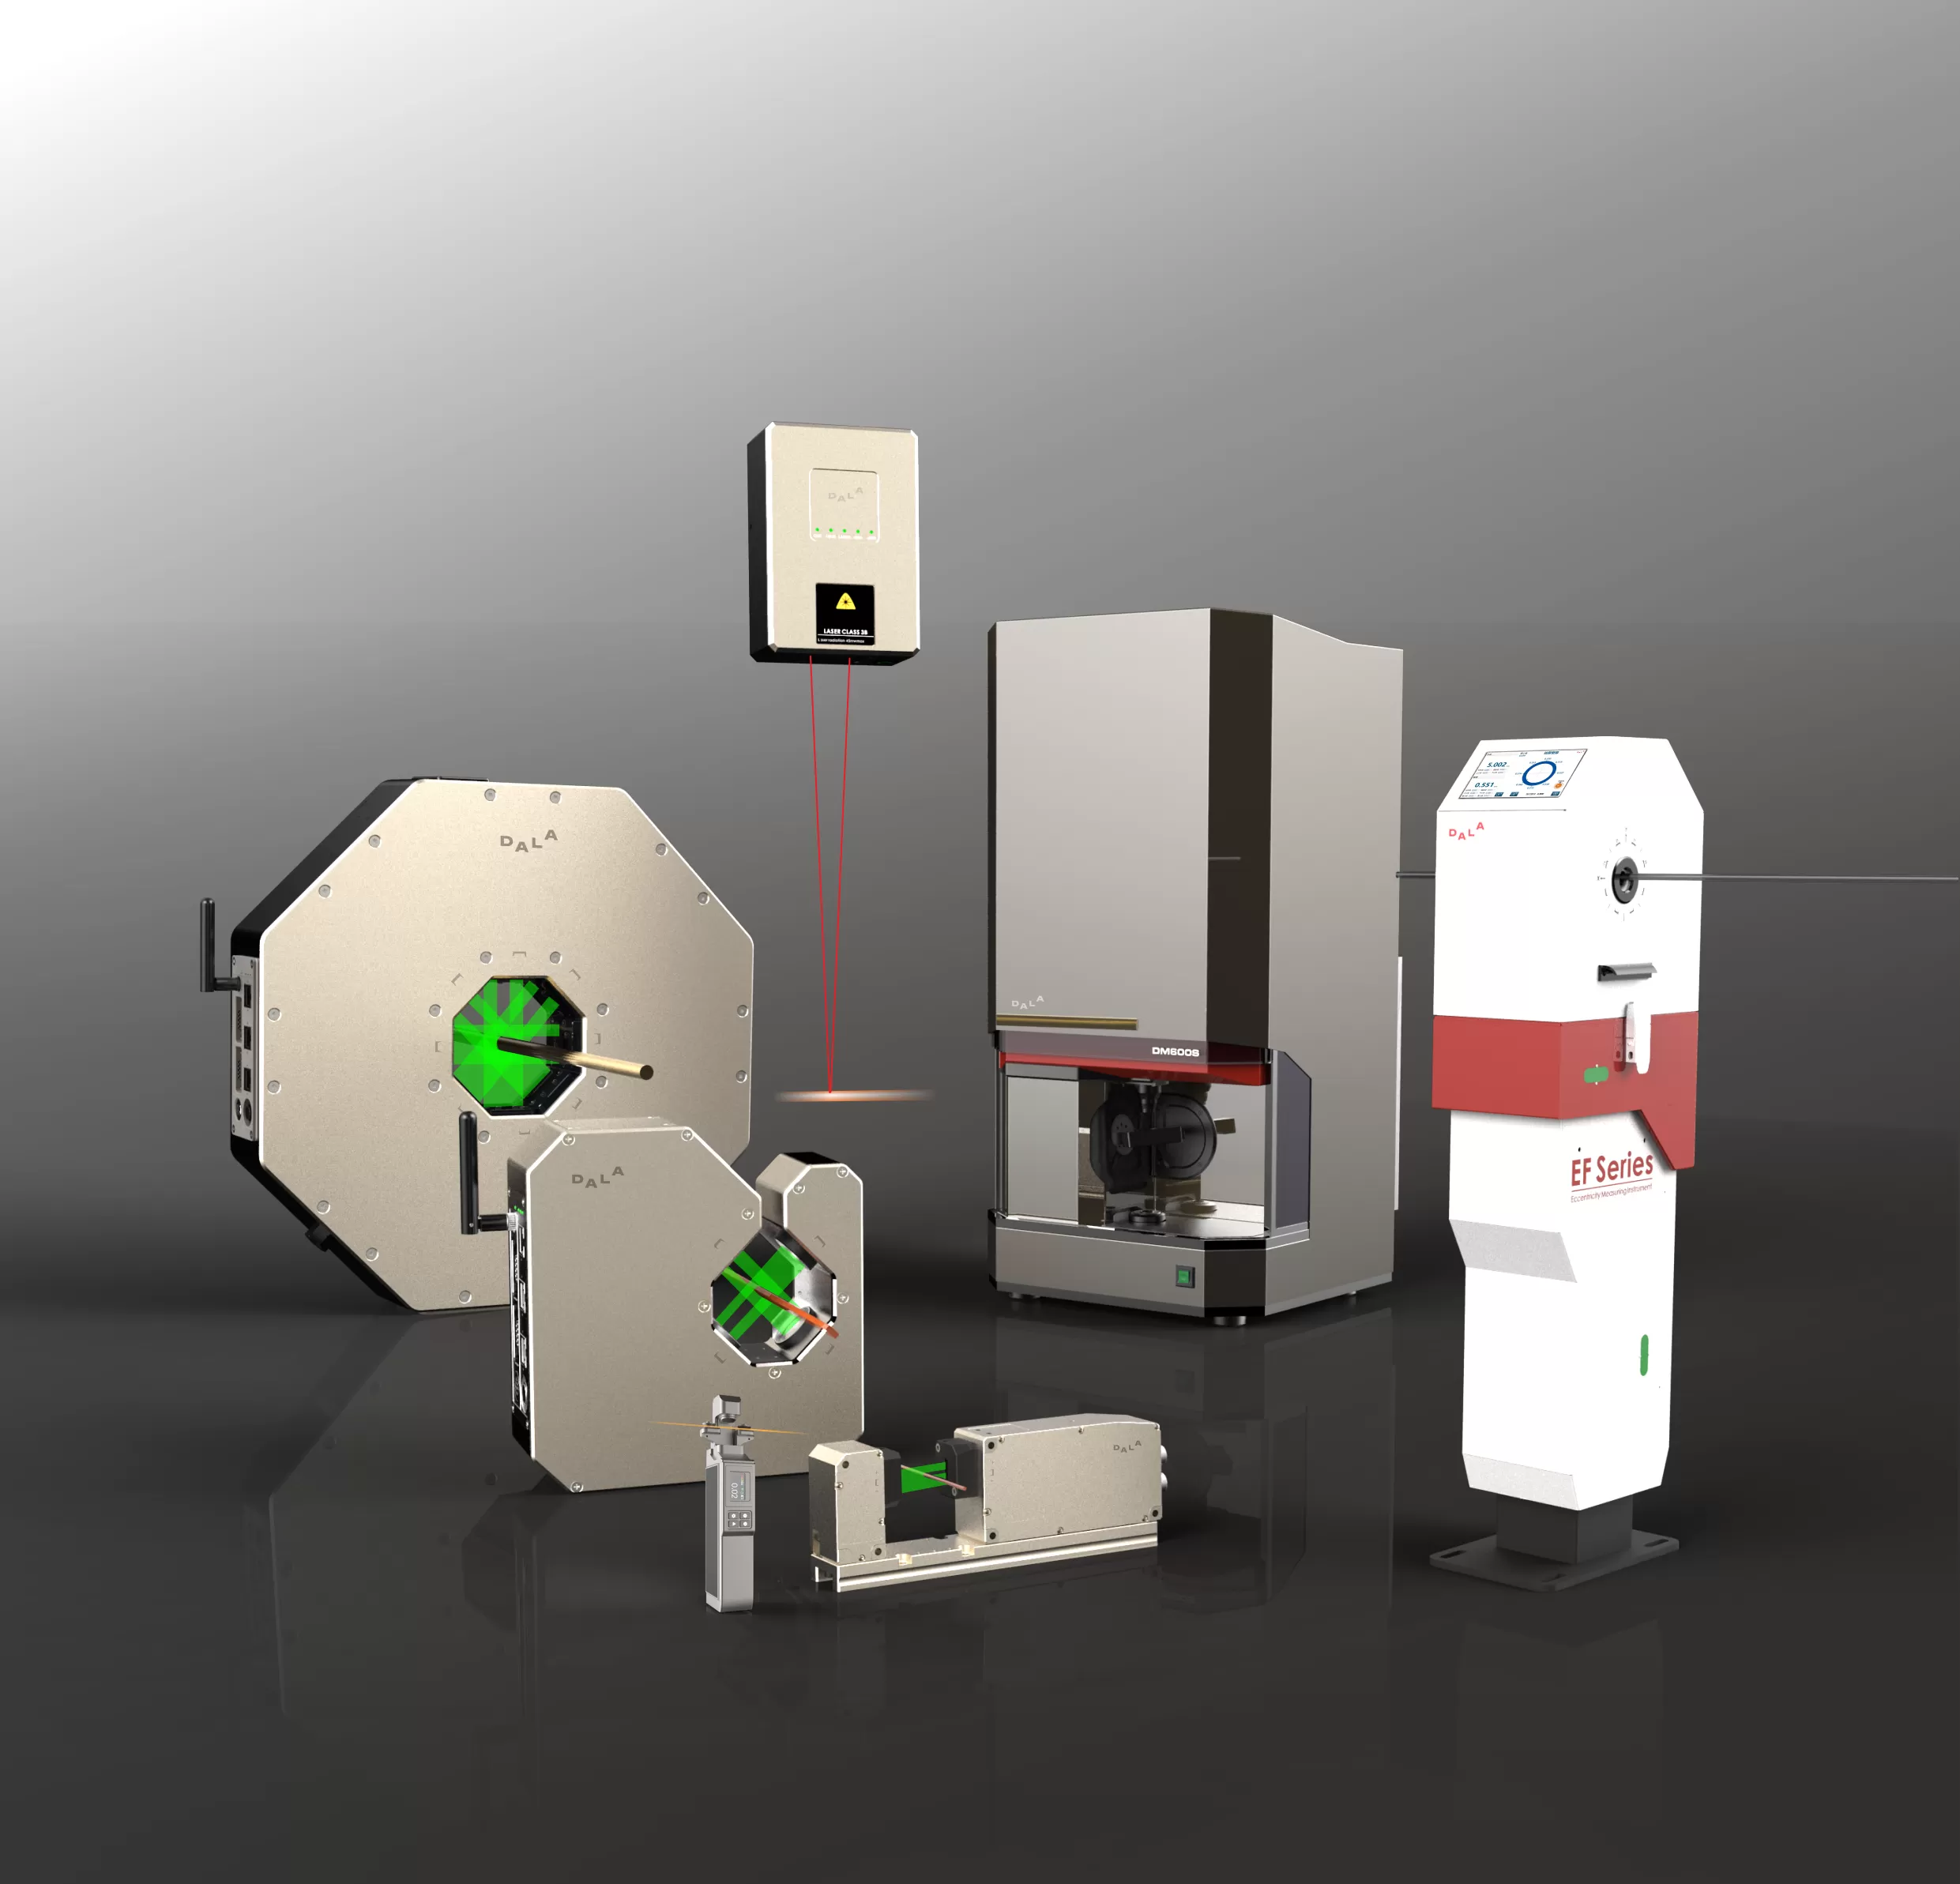
与2D模具孔径测量仪(DM系列)搭配使用,构建完整测量解决方案